喷嘴知识
2026-09-07
波峰焊是电子制造过程中常用的焊接工艺之一。在波峰焊过程中,助焊剂需要均匀、稳定地覆盖PCB焊接区域, 以改善焊料润湿性能、去除金属表面的氧化物,从而提高焊接质量。 因此,助焊剂喷雾系统以及喷嘴的雾化效果,会直接影响助焊剂的喷涂均匀性和后续焊接效果。
ST-5、ST-6属于空气雾化喷嘴,通过压缩空气与液体介质的协同作用, 将助焊剂等液体雾化成细小液滴并喷射到目标区域。 此类喷嘴不仅可用于波峰焊助焊剂喷涂,也可根据液体性质和工艺要求, 应用于脱模剂、润滑油、清洗液、油墨等液体的自动喷涂。
在波峰焊生产线上,PCB通常需要依次经过助焊剂喷涂、预热以及焊接等工序。 喷嘴安装在助焊剂喷雾系统中,通过气压将助焊剂雾化并形成稳定的喷雾, 使液体能够均匀覆盖PCB焊接面。
相比普通液体喷射方式,空气雾化喷嘴能够通过调节液体流量、雾化空气压力以及喷雾角度等参数, 控制喷雾形态和覆盖范围,从而适应不同PCB尺寸、焊接区域以及助焊剂使用量的要求。
在实际生产过程中,如果喷嘴雾化状态不稳定,可能出现局部助焊剂过量或喷涂不足的问题, 进而影响后续焊接效果。因此,喷嘴不仅承担液体输送功能,更重要的是实现稳定、均匀、可控制的液体雾化。
ST系列喷嘴采用气液结合的雾化方式。 工作时,液体介质通过进料口进入喷嘴内部,压缩空气通过进气口进入喷嘴。 当液体从喷嘴孔流出时,高速气流会对液体产生剪切和冲击作用, 使连续液流破碎成大量细小液滴,从而形成均匀的雾状喷雾。
其基本工作过程可以概括为: 液体进入 → 压缩空气进入 → 气液作用 → 液体破碎 → 形成雾滴 → 喷出。
通过调节液体流量、空气压力以及喷幅角度,可以进一步改变喷雾量、雾化程度以及覆盖范围, 从而满足不同自动化喷涂工艺的要求。
从产品结构来看,ST-5喷嘴主要由固定螺丝、流量调节机构、喷幅角度调节机构、 喷嘴调节机构、进料口、进气口以及喷嘴孔等部分组成。 整体结构紧凑,适合安装在波峰焊喷雾系统及其他自动化喷涂设备中。
流量调节阀主要用于控制液体介质的供给量; 喷幅角度调节机构用于调整喷雾覆盖范围; 进气口负责提供雾化所需的压缩空气; 进料口负责向喷嘴内部输送助焊剂或其他液体。
通过不同调节机构之间的配合,可以根据实际生产情况调整喷嘴流量和喷雾状态。
ST-6与ST-5在整体工作原理上较为相似,同样属于空气雾化喷嘴, 但ST-6采用了更加灵活的气路设计。
从结构图可以看到,ST-6设置有进气口1和进气口2, 可以通过不同气路对喷嘴工作状态进行控制。 在部分自动化应用中,这种结构能够对液体喷出、雾化以及喷幅控制进行更加灵活的调整。
ST-6主要由固定螺丝、流量调节阀、喷幅角度调节阀、喷嘴调节机构、 进料口、进气口1、进气口2以及喷嘴孔等部件组成。
| 对比项目 | ST-5 | ST-6 |
|---|---|---|
| 喷嘴类型 | 空气雾化喷嘴 | 空气雾化喷嘴 |
| 主要用途 | 助焊剂及液体喷雾 | 助焊剂及液体喷雾 |
| 液体流量 | 可调节 | 可调节 |
| 喷雾角度 | 可调节 | 可调节 |
| 气路结构 | 常规气路结构 | 双进气口结构 |
| 喷雾调节 | 满足常规喷涂需求 | 喷雾控制更加灵活 |
| 典型应用 | 波峰焊、自动喷涂 | 波峰焊、自动化精细喷涂 |
需要注意的是,喷嘴选型并不能简单理解为ST-6一定优于ST-5。 实际使用时,应结合设备接口、液体性质、喷涂流量、喷雾范围、 设备控制方式以及生产工艺进行综合选择。
在自动喷涂设备中,当喷嘴停止工作之后,如果液体仍然继续从喷嘴孔流出, 就容易出现滴漏现象。
对于波峰焊设备而言,助焊剂滴漏可能造成PCB局部区域液体过量, 也可能污染设备内部环境,并增加助焊剂消耗。 因此,喷嘴的快速启停能力和防滴漏性能是自动化喷涂系统中的重要指标。
ST系列喷嘴通过气路与液路控制结构,在停止喷涂时可以快速切断液体输出, 降低喷嘴持续滴液的情况,从而提高自动化喷涂过程的稳定性。
喷嘴流量直接影响单位面积内的液体喷涂量。 如果流量过大,可能出现助焊剂喷涂过多、局部积液等问题; 如果流量过小,则可能导致部分区域覆盖不足。
因此,在实际调试过程中,应结合PCB运行速度、喷嘴与工件之间的距离、 液体粘度、喷涂宽度以及工艺要求,对液体流量进行合理调整。
ST系列喷嘴可通过尾部或侧面的调节机构改变液体流量, 从而满足不同喷涂量的使用要求。
喷雾角度决定了喷嘴形成的喷雾覆盖范围。 通过喷幅角度调节机构,可以使喷雾更加集中,也可以扩大喷雾覆盖区域。
对于波峰焊助焊剂喷涂而言,喷幅并不是越大越好。 正确的调节方式应以PCB焊接区域能够完整覆盖、喷涂均匀、 助焊剂用量合理为主要标准。
喷嘴安装距离发生变化时,喷雾实际覆盖宽度也会发生变化, 因此喷幅角度通常需要与喷嘴安装高度配合调节。
空气压力是影响空气雾化喷嘴效果的重要参数之一。 压缩空气进入喷嘴后,会高速作用于液体,使液体破碎成为更细小的液滴。
在一定范围内,空气压力变化会改变液滴大小、喷雾形态以及喷射状态。 如果压力设置不合理,可能造成雾化不足、喷雾不稳定或者液体消耗增加。
因此,在喷嘴调试过程中,需要同时考虑空气压力、液体压力、 液体粘度、喷嘴孔径以及喷嘴安装距离等因素, 通过综合调节获得更加稳定的喷雾效果。
喷嘴孔径是影响流量和喷雾性能的重要因素。 不同孔径对应不同的液体输出能力和喷雾状态, 因此喷嘴选型时不仅要确认喷嘴型号,还需要选择合适的孔径规格。
喷嘴孔径选择通常需要考虑以下几个因素: 液体粘度、所需喷涂流量、喷雾面积、雾化要求、 生产线运行速度以及喷嘴与工件之间的安装距离。
对于要求较低流量和较细雾化效果的应用,可以选择相对较小的喷嘴孔径; 对于液体输出量较大的喷涂工艺,则需要选择相匹配的孔径规格。
ST-5与ST-6主要适用于需要对液体进行均匀雾化的自动化喷涂设备, 其中波峰焊助焊剂喷涂是较为典型的应用场景。
除此之外,根据液体性质以及工艺条件,也可应用于以下喷涂场景:
波峰焊助焊剂喷涂、PCB自动喷涂、脱模剂喷涂、润滑油喷涂、 防锈液喷涂、清洗液喷涂、油墨喷涂、表面处理液喷涂以及其他自动化液体雾化工艺。
1、保持液体清洁。 液体中的杂质进入喷嘴内部后,可能堵塞喷嘴孔或影响调节机构正常工作。
2、定期检查喷嘴孔。 如果出现喷雾不均匀、喷幅异常或者流量下降等现象, 应及时检查喷嘴孔是否存在堵塞、结晶或残留物。
3、检查空气管路。 气管漏气、气压不足或者接口松动, 都会影响空气雾化喷嘴的正常工作。
4、合理调节空气压力和液体流量。 喷嘴雾化效果需要气路和液路相互配合, 不建议单纯依靠提高空气压力改善喷雾效果。
5、长时间停机后进行检查。 如果喷嘴内部长期残留助焊剂或其他液体, 可能产生沉积或结晶,因此重新使用前应检查喷嘴状态并进行必要的清洁。
波峰焊喷嘴是助焊剂喷雾系统中的重要组成部分。 喷嘴的结构设计、流量控制、喷幅调节、空气压力以及防滴漏性能, 都会影响整个喷涂过程的稳定性和均匀性。
ST-5与ST-6均采用空气雾化工作方式, 能够通过气体与液体的配合实现助焊剂及其他液体的稳定雾化。 实际应用时,应根据液体特性、喷涂量、喷雾范围、 设备接口、控制方式以及生产节拍合理选择喷嘴型号和工作参数。
喷嘴并不是独立工作的单一零部件, 而是需要与供液系统、压缩空气系统、压力调节系统、 控制系统以及自动化输送设备共同配合。 只有各部分参数合理匹配,才能获得稳定、均匀、高效的喷涂效果。
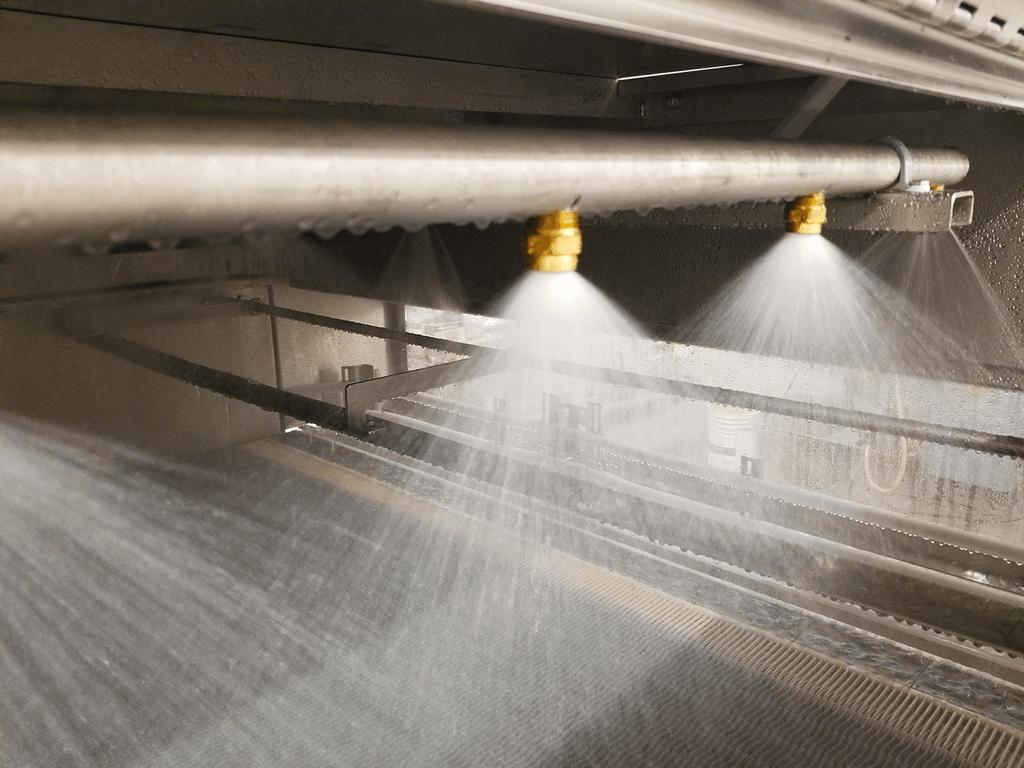
喷嘴是喷雾系统中的关键元件,其结构、喷孔尺寸、内部流道以及雾化方式会直接影响喷雾的形状、流量、喷雾角度、液滴大小和喷射强度。根据不同的应用场合和工艺要求,喷嘴可以设计成不同的喷雾形状,以满足冷却、清洗、加湿、除尘、喷涂、润湿、消防以及喷雾干燥等不同工艺需求。
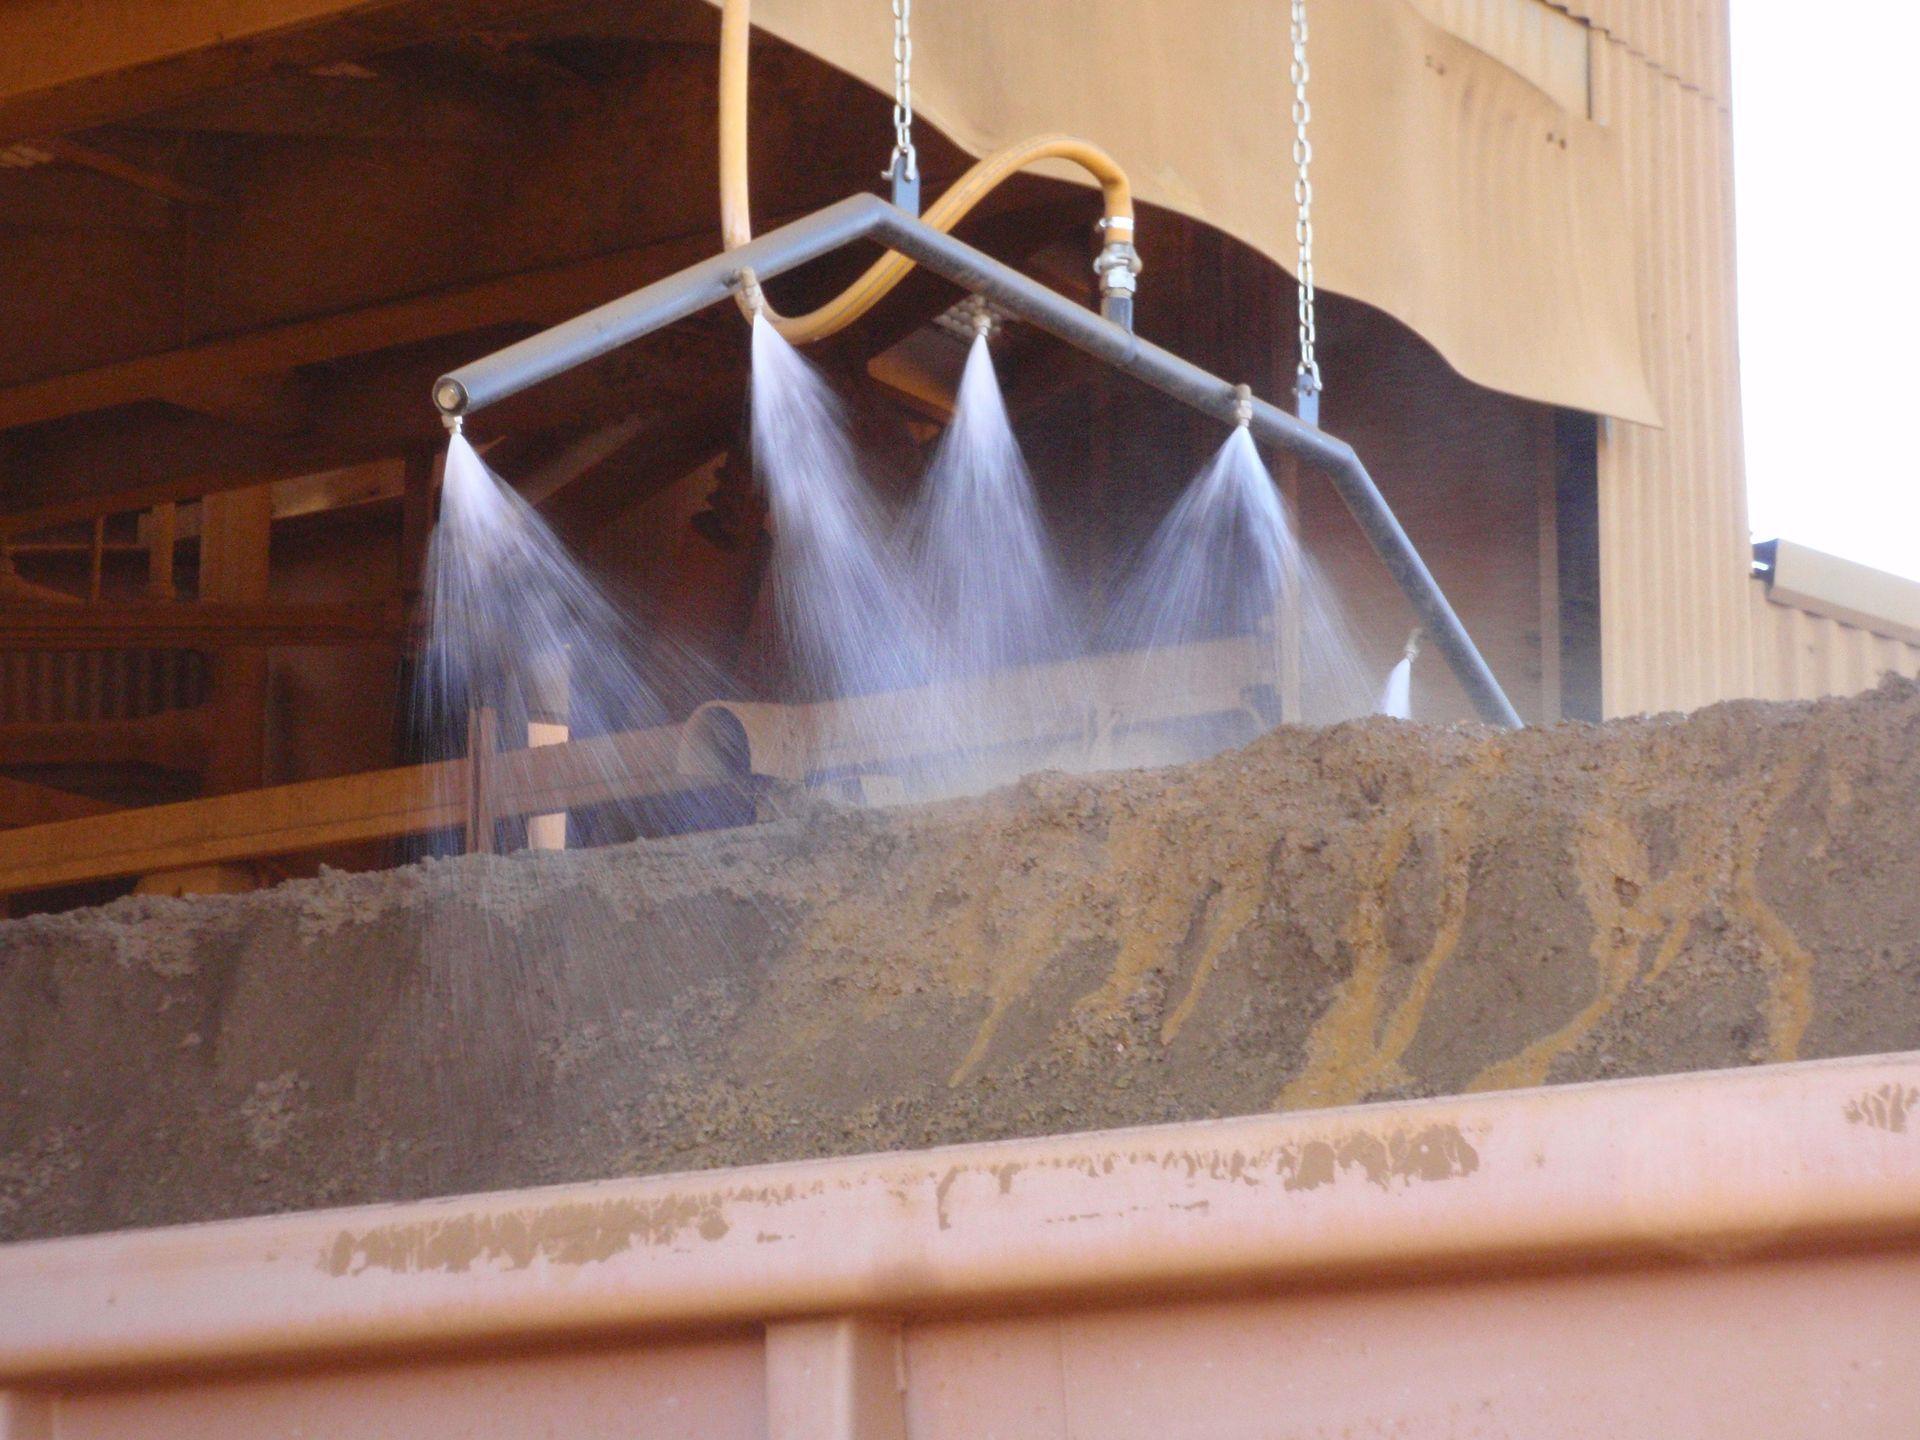
喷嘴的流量会随着喷雾压力的变化而变化。在喷孔尺寸和喷嘴结构确定的情况下,喷雾压力与流量之间存在一定的数学关系。通常情况下,提高喷雾压力会使喷嘴流量增加,但流量的增加并不是与压力呈简单的线性关系,而是受到喷嘴类型及其流量指数的影响。
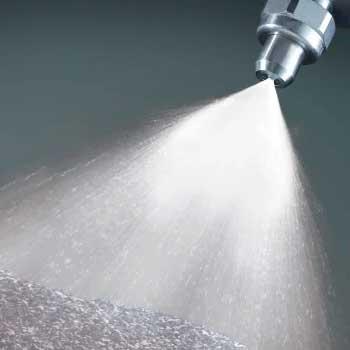
喷雾角度和喷雾覆盖范围是评价喷嘴喷雾性能的重要参数。不同类型和规格的喷嘴具有不同的喷雾角度,喷雾角度会直接影响喷嘴在一定喷射距离下形成的覆盖区域。因此,在喷嘴选型和喷淋系统设计过程中,需要结合喷雾角度、喷射距离以及实际工况综合判断喷雾覆盖效果。